矽纖維編織布(預收縮/表面處理可選)

立峰井提供的高矽纖維編織布SiO₂ 含量 96% 以上,連續耐溫 1000°C,短時 1100~1250°C。台南與啟東兩地可供貨,基布、預收縮、塗層三種完成狀態可選。若您要做的是裁切合身的保溫套,建議直接指定預收縮;若現場有熔渣噴濺,建議搭配蛭石塗層。歡迎與我們的技術團隊洽詢。
產品概述
矽纖維是把玻璃纖維經酸洗處理,把非矽氧化物瀝掉,留下 SiO₂ 含量 96% 以上的纖維。這道處理讓它的耐溫上限直接跳到 1000°C,軟化點約 1720°C。
這個軟化點值得注意。一般 E 玻纖在 550°C 使用、840°C 軟化,中間只有 290°C。高矽氧在 1000°C 使用、1720°C 軟化,中間有 720°C。對石化廠與鋼鐵廠來說,這段餘裕的意義是:製程異常一次跳 300、400 度,玻纖布會軟掉,高矽氧不會。有些客戶日常溫度其實只有 700 多度,還是指定矽纖維,就是買這個保險。
材質本身不燃、不含石棉、對皮膚不刺激,也是不錯的電氣絕緣材。
要不要加做預收縮:
矽纖維布第一次燒到工作溫度會縮。這是纖維特性,所有廠商的貨都一樣,差別只在有沒有事先處理過。
麻煩在於它縮的時機。您驗貨的時候尺寸是對的,設備裝好、跑了幾天之後才開始縮。原本裁得剛剛好的保溫套,接縫處開一條縫;纏好的布鬆掉;依圖車縫的防護罩變形。這時候材料本身沒壞,但已經不能用了,只能重做。
我們的做法是出貨前先在自己廠裡跑一趟熱循環,讓它縮完再出。您收到的布已經是穩定尺寸,裁多大就是多大。
判斷要不要加做,其實只有一個問題:這塊布的尺寸重不重要?如果是要裁成保溫套、要依圖車縫、接縫要密合,就加做。如果是拿去鬆填、當背襯,或者您自己製程本來就會先燒過,胚布就可以。
要不要加做塗層:
塗層是為了處理某個特定問題:熔渣黏上來、表面被磨、沾油、輻射熱。
提供哪些資訊跟我們詢價:
需要的資訊不多,但這幾項給齊會比較快:操作溫度、可能的異常最高溫、要包的東西是什麼形狀、您想防的是什麼(熱?熔渣?油?磨損?)。有圖面最好,沒有圖面,現場照片也可以。
我們會回覆建議的克重、織法(平織/斜紋/緞紋)、是否需要預收縮,以及塗層選什麼。如果評估下來您用一般玻纖布就夠,我們也會直接說,不會硬推矽纖維。
胚布、預收縮、塗層、預收縮加塗層四種狀態都能出。要做成成品件(可拆式保溫套、爐門護罩)也可以,裁縫在自己工廠內,不外包。立即詢價。
產品核心特性
- SiO₂ 96% 以上,連續工作溫度 1000°C
- 軟化點約 1720°C,異常升溫時餘裕充足
- 基布/預收縮/塗層三種完成狀態可選
主要應用
- 高溫爐體、窯爐周邊隔熱與防護
- 鋼鐵廠、鑄造廠熔融金屬噴濺防護(搭蛭石塗層)
- 石化高溫管線、閥門、法蘭包覆(建議預收縮)
- 1000°C 級可拆式保溫套基布(建議預收縮)
- 高規格焊接防火毯、切割作業防護
- 爐門密封與膨脹縫護罩
- 半導體設備熱區防護
- 高溫防護服基布
- 材質:矽纖維,SiO₂ > 96%
- 連續工作溫度: 1000°C
- 軟化點: 1720°C
- 織法:平織/斜紋/緞紋
- 克重:300~1400 g/m²
- 厚度:0.3~2.0 mm
- 顏色:米白or淺褐(依處理狀態)
- 燃燒性:不燃
- 石棉:不含
- 完成狀態:胚布/預收縮/塗層/預收縮+塗層
- 塗層選擇:蛭石/鋁箔/矽膠/特氟龍/PU/壓克力
- 預收縮:客制
(√ 可依要求提供具體規格)
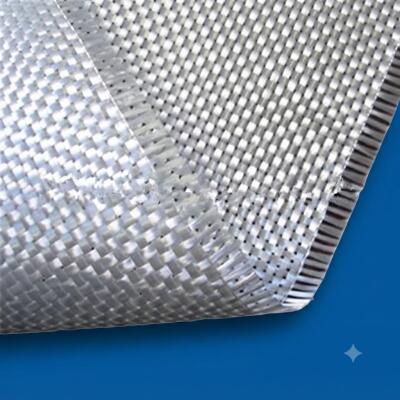
基布
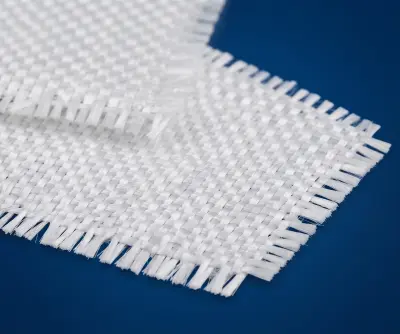
預收縮布
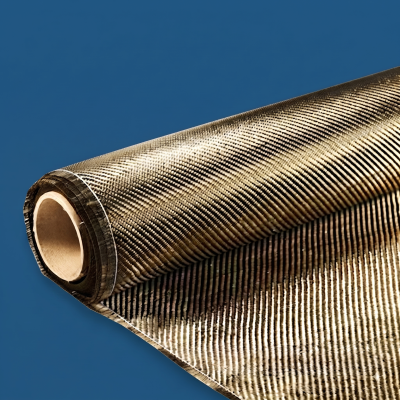
塗層布
預收縮+塗層
成品件 — 依圖裁縫成可拆式保溫套、爐門護罩、防護罩等
1. 上了塗層之後,還是 1000 度的布嗎?
大部分不是,塗層有自己的耐溫極限。
要保留 1000°C 只有兩條路。一是選蛭石塗層,它 1000°C 以上還能用,抗熔渣效果也好,鋼鐵鑄造現場幾乎都用這個。二是只塗背火面,熱面留素布,塗層那面朝外,這樣塗層的溫度極限就不會卡到,保溫套外覆層常這樣做。
2. 什麼情況一定要加做預收縮?
只要成品的尺寸重要,就加做。
高矽氧布第一次燒到工作溫度會縮,這是纖維特性,不是品質問題,所有廠商的都一樣。問題是它縮的時機在設備開始運轉之後,不是驗貨的時候。所以常見的狀況是:保溫套裝上去兩個星期,接縫開了;纏好的布鬆了;車縫好的防護罩變形。這時候材料沒壞,但尺寸不對,只能重做。
要裁成保溫套、要依圖車縫、接縫要密合的,一律建議加做預收縮。反過來,如果是鬆填、背襯,或者您自己製程本來就會先燒過一次,素布就可以,不用多花這筆。
預收縮跟塗層可以一起做,成品件常用這個組合。歡迎與我們技術聯繫。